


Prototypenteile helfen Teams dabei, Form, Passform, Funktion und frühe Benutzeranforderungen nachzuweisen. Sie können Banktests, interne Überprüfungen, Pilotserien und erstes Kundenfeedback unterstützen. In dieser Phase hat Geschwindigkeit oft einen hohen Wert, da Teams physische Teile benötigen, um Designentscheidungen zu treffen, Annahmen zu testen und Produktanforderungen zu verfeinern, bevor sie sich auf den vollständigen Produktionsweg festlegen.
Die Serienfertigung bringt ein anderes Maß an Druck mit sich. Das Teil erfordert nun Wiederholbarkeit, stabile Zykluszeiten, kontrollierte Kosten, Prüfeffizienz, validierte Prozessparameter und Kontinuität in der Lieferkette. Eine Geometrie, die gut funktioniert während Spritzguss-Prototyping muss möglicherweise noch angepasst werden, bevor es im Produktionsmaßstab effizient laufen kann. Bei Beyonics betrachten wir diesen Übergang als einen Wandel von der Validierung des Teils hin zur Validierung des Prozesses.
Die stärksten Prototypen-zu-Serien-Programme planen diesen Übergang frühzeitig. Werkzeuge, Materialien, Toleranzen, Oberflächengüten, Einsätze, Automatisierung, Nachbearbeitungsprozesse und Prüfanforderungen müssen alle überprüft werden, bevor die Serienwerkzeuge beginnen. Wenn diese Entscheidungen frühzeitig aufeinander abgestimmt sind, verläuft die Hochskalierung kontrollierter und es treten weniger Überraschungen während der Qualifizierung auf.
Prototypen-Builds konzentrieren sich auf Lerngeschwindigkeit
Spritzguss-Prototyping bietet Ingenieurteams die Möglichkeit zu bewerten, wie sich ein Design unter realen Fertigungsbedingungen verhält. Prototypenteile helfen dabei, Maßhaltigkeit, Materialverhalten, Montagepassung, kosmetisches Aussehen und funktionale Leistung zu überprüfen, bevor Produktionswerkzeuge wird freigegeben. Die in dieser Phase gesammelten Informationen tragen zu fundierteren technischen Entscheidungen bei, verringern Unsicherheiten und helfen dabei, eine solidere Grundlage für die Serienproduktion zu schaffen.
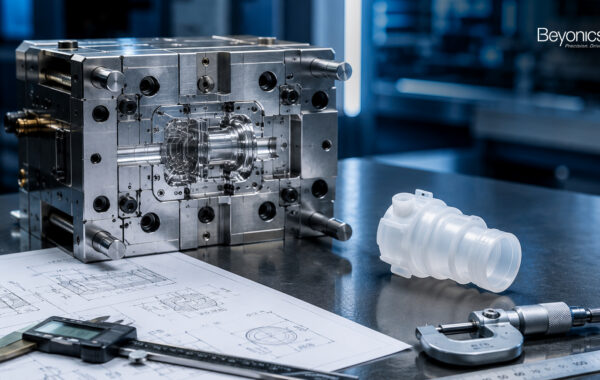
Prototypenwerkzeuge bevorzugen in der Regel Geschwindigkeit und Flexibilität. Das Werkzeug kann weicheren Stahl, Aluminium, modulare Einsätze, vereinfachte Kühlung oder geringere Kavitation verwenden. Das Ziel ist es, genügend Teile zum Lernen zu produzieren, ohne zu früh ein vollwertiges Produktionsmittel zu schaffen. Dieser Ansatz funktioniert gut, wenn Teams noch Geometrieänderungen erwarten oder eine schnelle Iteration benötigen.
Spritzguss in kleinen Stückzahlen Unterstützt zudem die Zwischenfertigung, wenn ein Programm Marktmuster, Pilotmodelle oder Validierungsversionen benötigt, bevor die Werkzeuge für die Großserienfertigung fertiggestellt sind. Dies kann Wartezeiten verkürzen, muss jedoch mit dem endgültigen Fertigungsplan abgestimmt sein. Wenn die Daten aus der Prototypenphase nicht in Produktionsentscheidungen einfließen können, verliert das Programm einen Teil seines Wertes.
Serien-Spritzguss Benötigt ein breiteres Prozessfenster
Serien-Spritzguss Erfordert einen Prozess, der über alle Schichten, Chargen, Bediener und Maschinenzustände hinweg konsistent abläuft. Der Prozess benötigt einen ausreichend großen Spielraum, um normale Schwankungen auszugleichen, ohne dass dabei Fehler entstehen. Schmelztemperatur, Einspritzgeschwindigkeit, Nachdruck, Abkühlzeit und Auswurfzeitpunkt müssen jeweils definierte Bereiche aufweisen, die konforme Teile gewährleisten.
Ein Prototyp-Prozess erfordert möglicherweise die volle Aufmerksamkeit des Bedieners und häufige Anpassungen. Bei einer Umsetzung in großem Maßstab wird dieser Ansatz jedoch riskant. Großvolumiges Spritzgießen erfordert stabile Einstellungen, ein reproduzierbares Materialverhalten, eine ausgewogene Befüllung, eine kontrollierte Abkühlung und eine zuverlässige Entnahme der Teile. Der Prozess sollte nicht von ständigen Korrekturen abhängen, um unter Kontrolle zu bleiben.
Bei Beyonics verknüpfen wir die Planung des Spritzgussprozesses mit dem Werkzeugbau, dem Materialverhalten, den Prüfanforderungen und den Anforderungen der nachgelagerten Montage. Dies hilft unseren Kunden, über die Musterfreigabe hinauszukommen und eine stabile Produktion zu erreichen. Das Ziel ist es, einen Prozess zu entwickeln, der nicht nur während der Testphase, sondern auch in der Serienfertigung die gleiche Qualität liefert.
Wissenschaftliche Spritzgießmethodik bietet einen strukturierten, datengestützten Ansatz zur Festlegung dieses Prozessfensters während der Validierung. Damit lässt sich sicherstellen, dass der Produktionsprozess nicht nur in der Lage ist, konforme Teile herzustellen, sondern auch robust genug ist, um normale Fertigungstoleranzen zu bewältigen.
Werkzeuge: Der Trend geht von Flexibilität zu Langlebigkeit
Bei Prototypenwerkzeugen stehen oft kurze Durchlaufzeiten und technische Flexibilität im Vordergrund. Serienwerkzeuge müssen hingegen über einen wesentlich längeren Einsatzzeitraum hinweg langlebig, wartungsfreundlich und leistungsfähig sein. Dies hat Auswirkungen auf Entscheidungen hinsichtlich der Stahlauswahl, der Kühlungsauslegung, der Verschleißflächen, der Absperrvorrichtungen, des Auswurfs, der Entlüftungsöffnungen, der Einsätze, der Schieber, der Heber sowie der Ersatzteilplanung.
Eine Produktionsform muss Anforderungen hinsichtlich Zykluszeit, Qualität und Wartungseffizienz erfüllen. Eine unzureichende Kühlung kann die Zykluszeit verlängern und zu Maßabweichungen führen. Eine unzureichende Entlüftung kann zu Verbrennungen oder Unterfüllungen führen. Ein instabiler Auswurf kann Teile beschädigen oder die Anzahl der optischen Mängel erhöhen. Diese Details mögen bei der Prototypenfertigung unbedeutend erscheinen, können jedoch bei der Serienfertigung Auswirkungen auf Tausende oder Millionen von Teilen haben.
Unsere Werkzeugbau-Teams nutzen DFM-Prüfungen, Mold-Flow-Analysen, Präzisionsbearbeitung, Elektroerosion, Drahtschneiden, CMM-Prüfungen sowie fortschrittliche 3D-Werkzeugkonstruktionswerkzeuge, um die Produktionsreife sicherzustellen. Das Werkzeug muss mehr leisten, als nur die richtige Form zu erzeugen. Es muss einen wiederholbaren, validierten und kosteneffizienten Fertigungsprozess unterstützen.
Die Materialauswahl wird bei großem Maßstab systematischer
In der frühen Entwicklungsphase testen Teams unter Umständen verschiedene Harzvarianten, um deren Festigkeit, Steifigkeit, Temperaturbeständigkeit, chemische Beständigkeit, Farbe, Oberflächenbeschaffenheit oder Kosten zu vergleichen. Spritzguss-Prototyping liefert praktisches Feedback, da Formteile ein Verhalten offenbaren, das Datenblätter allein nicht zeigen können.
Die Skalierung erfordert eine strengere Kontrolle bei der Materialauswahl und -handhabung. Die Definition von Kunststoffsorten, Lieferantenfreigaben, Feuchtigkeitskontrolle, Rückverfolgbarkeit der Chargen, Trocknungsbedingungen, Einsatz von Farbstoffen, Strategie für den Einsatz von Mahlgut sowie behördliche Anforderungen ist unerlässlich. Jede unkontrollierte Abweichung beim Material kann sich auf Schrumpfung, Verzug, Oberflächenqualität, Festigkeit und Passgenauigkeit bei der Montage auswirken.
Unsere Polymer- und Spritzguss-Teams prüfen das Materialverhalten im Hinblick auf die Bauteilgeometrie, die Werkzeugkonstruktion und die Produktionsanforderungen. Dies ist besonders wichtig bei Projekten in den Bereichen Medizintechnik, Mobilität und SmartTech, bei denen Leistung und Liefersicherheit stabile Ausgangsmaterialien erfordern. Serien-Spritzguss gewinnt an Stärke, wenn die Materialstrategie direkt mit dem Prozessregelplan verknüpft ist.
Toleranzen müssen auf ihre Praxistauglichkeit in der Fertigung überprüft werden
Prototypenteile können zwar die anfänglichen Maßvorgaben erfüllen, bergen jedoch bei der Serienfertigung dennoch Risiken. In einer kleinen Charge können Abweichungen verborgen bleiben, die sich später je nach Kunststoffcharge, Maschine, Bediener, Formnest oder Umgebungsbedingungen zeigen. Enge Toleranzen müssen anhand der tatsächlichen Prozessfähigkeit überprüft werden, nicht nur anhand der Vorgaben in der Zeichnung.
Während Vom Prototyp zur Serienfertigung Im Rahmen der Planung prüfen wir Toleranzstapel, qualitätskritische Merkmale, Bezugssysteme, Baugruppenschnittstellen, Dichtflächen, optische Bereiche und Prüfverfahren. Bei einigen Merkmalen sind möglicherweise Konstruktionsspielräume, eine strengere Bezugskontrolle, Werkzeuganpassungen oder prozessspezifische Toleranzen erforderlich. Ziel ist es, die Funktion zu gewährleisten und gleichzeitig unnötige Fertigungsbelastungen zu vermeiden.
Dieser Schritt kann den Prüfaufwand verringern und die Ausbeute verbessern. Wenn eine Toleranz die Grenzen dessen überschreitet, was der Prozess konstant einhalten kann, müssen Produktionsteams möglicherweise mit hohen Ausschussquoten oder wiederholten Sortiervorgängen rechnen. Eine klare Toleranzstrategie ermöglicht es, dass Bauteil, Werkzeug und Prozess von den ersten Fertigungsschritten an bis hin zu Großserien-Spritzguss.
Die Formflussanalyse gewinnt an Bedeutung, bevor der Stahl feststeht
Mold-Flow-Analysen können dabei helfen, das Füllverhalten, die Lage der Schweißnähte, Lufteinschlüsse, den Druckbedarf, Ungleichgewichte bei der Kühlung, Schrumpfung und das Risiko von Verformungen vorherzusagen. In der frühen Konstruktionsphase können diese Erkenntnisse als Orientierung für die Platzierung der Angussstellen, Wandübergänge, die Gestaltung der Versteifungsrippen, die Entlüftung und die Materialauswahl dienen.
Bei der Prototypenfertigung können Teams gewisse Prozessrisiken in Kauf nehmen, um schnell an Bauteile zu kommen. Bei der Serienfertigung ist der Spielraum für solche Kompromisse geringer. Sobald der Stahl zugeschnitten ist, verursachen Änderungen höhere Kosten und verzögern die Qualifizierung. Eine ungünstige Angussposition oder Kühlstrategie kann durch Ausschuss, Maßabweichungen oder längere Taktzeiten langfristige Kosten verursachen.
Bei Beyonics setzen wir die Formflussanalyse als Teil einer umfassenderen Produktionsüberprüfung ein. Die Simulationsergebnisse müssen von Werkzeugbauern, Spritzgussingenieuren, Qualitätsteams und den Verantwortlichen für nachgelagerte Prozesse ausgewertet werden. Diese gemeinsame Überprüfung trägt dazu bei, die Analyseergebnisse in Entscheidungen umzusetzen, die die Produktionsstabilität verbessern.
Änderungen der Prüfstrategie in Abhängigkeit vom Volumen
Bei der Prototypenprüfung steht häufig das Lernen im Vordergrund. Die Teams messen kritische Abmessungen, überprüfen das äußere Erscheinungsbild, kontrollieren die Passgenauigkeit der Baugruppen und vergleichen die Teile mit den erwarteten Leistungsmerkmalen. Die Stichprobengröße kann gering sein, und die Ingenieure prüfen möglicherweise mehr Merkmale manuell, um Daten zu sammeln.
Die Serienfertigung erfordert eine Prüfstrategie, die die Qualität sicherstellt, ohne den Durchsatz zu beeinträchtigen. Dazu können Erstmusterprüfungen, Zwischenkontrollen, kavitätsspezifische Überwachung, automatisierte Bildverarbeitungsprüfungen, Go/No-Go-Lehren, CMM-Messungen, zerstörende Prüfungen, Funktionsprüfungen und SPC für kritische Merkmale gehören. Der Prüfplan sollte das Risiko, die Prozessfähigkeit und die Kundenanforderungen widerspiegeln.
Eine starke Prüfstrategie unterstützt auch die Entscheidungsfindung. Sie sollte Abweichungen erkennen, bevor Fehler den Kunden erreichen. Sie sollte fehlerhafte Teile mit der Ursache verknüpfen, wie zum Beispiel Kavitätenverschleiß, Materialschwankungen, Trocknungsprobleme oder eine Verschiebung der Prozessparameter. Aus diesem Grund sollte die Prüfplanung vor der Produktionsfreigabe beginnen und nicht erst, nachdem Probleme auftreten.
Automatisierung wird Teil der Formgebungsstrategie
Manuelle Handhabung funktioniert vielleicht für Prototypen und Kleinserien-Spritzguss, vor allem, wenn das Programm noch Flexibilität erfordert. Bei höheren Stückzahlen können Abweichungen zu Kratzern, Verunreinigungen, Verformungen, vermischten Teilen und uneinheitlichen Zykluszeiten führen. Automatisierung kann diese Risiken verringern, wenn sie auf das Teil und den Prozess abgestimmt ist.
Die Entnahme von Roboterteilen, Angussentnahmegeräte, Förderbänder, das Einlegen von Einlegeteilen, die vorrichtungsunterstützte Handhabung und die automatisierte Inspektion können die Wiederholgenauigkeit verbessern. Automatisierung trägt zudem zum Schutz von Oberflächen bei und verringert die Abhängigkeit vom Bediener bei langen Produktionsläufen. Die Investitionsentscheidung sollte Stückzahl, Teileempfindlichkeit, Taktzeit, den Arbeitskräfteanteil und das Qualitätsrisiko berücksichtigen.
Die integrierten Kunststoffkompetenzen von Beyonics ermöglichen es uns, Automatisierung als Teil des gesamten Produktionsplans zu betrachten. Für Einsatzspritzguss, Umspritzen, robotergestütztes Lackieren, Montage und Produktaufbau, kann die Handhabungsstrategie die Endqualität beeinflussen. Eine frühzeitige Planung der Automatisierung hilft, Prozessreibung nach dem Hochlauf zu vermeiden.

Sekundäre Arbeitsgänge erfordern eine frühere Planung
Ein Formteil benötigt oft mehr als nur das Formen. Es kann Einlegeteile, Ultraschallschweißen, Lasermarkieren, robotergestütztes Lackieren, Pulverbeschichten für metallische Gegenstücke, CNC-gefräste Merkmale, Dichtungen, Kleben, Montage oder Funktionstests erfordern. Prototypenfertigungen können diese Schritte manuell durchführen, aber die Serienproduktion erfordert einen kontrollierten Ablauf.
Nachbearbeitungsschritte können versteckte Design- und Werkzeugprobleme aufdecken. Merkmale, die bei ersten Spritzgussversuchen akzeptabel erscheinen, können später bei der Montage, Endbearbeitung, Prüfung oder Produktleistung zu Herausforderungen führen. Ästhetische Oberflächen, Dichtflächen, Vorrichtungsaufnahmepunkte und die Platzierung von Einlegeteilen erfordern eine sorgfältige Bewertung, da kleine Designdetails die nachgelagerte Fertigungseffizienz und Produktqualität beeinträchtigen können. Diese Details sollten vor der Freigabe der Serienwerkzeuge überprüft werden.
Unsere integrierten Kompetenzen helfen Kunden, diese Glieder frühzeitig zu bewerten. Wir können Kunststoff-Spritzguss, Einlegetechnik, Polymer-Fachwissen, Werkzeugbau und Lackierung integrieren, PCBA, und Überlegungen zur Produktherstellung in einer einzigen Fertigungsansicht zusammen. Dies verringert das Risiko, dass ein Formteil die Inspektion besteht, aber nachgelagerte Kosten bei der Montage verursacht.
Validierung und Qualifizierung werden bei Skalierung zentral
Prototypenfreigabe ist nicht gleichbedeutend mit Serienreife. Serienprogramme erfordern Qualifizierungsnachweise, die belegen, dass der Prozess wiederholt konforme Teile produzieren kann. Abhängig von der Branche und den Kundenanforderungen kann dies Werkzeugversuche, Prüfberichte, Materialverifizierungen, Prozessfähigkeitsstudien, OQ, PQ, PPAP-Elemente oder kundenspezifische Validierungspakete umfassen.
Ein entscheidender Teil dieses Übergangs ist die Prozessoptimierung während der Anlagenqualifizierung (Operational Qualification, OQ). Bei Beyonics kann die wissenschaftliche Spritzgießmethode als datengestützter Ansatz eingesetzt werden, um den Spritzgießprozess festzulegen und zu optimieren, bevor das Produkt in die Serienproduktion übergeht. Anstatt sich auf Versuch-und-Irrtum-Anpassungen zu verlassen, nutzt das wissenschaftliche Spritzgießen technische Analysen und kontrollierte Studien, um zu verstehen, wie Material, Werkzeug, Maschinenkapazität und Prozessparameter miteinander interagieren.
Während der OQ können diese Studien Materialverifizierung, Maschinenfähigkeitsbewertung, Kurzspritzguss-Analysen, Einspritzgeschwindigkeitsoptimierung, Umschaltpunktoptimierung, Angießdichtungsstudien, Nachdruckoptimierung, Kühlzeitbewertung und die Entwicklung des Prozessfensters umfassen. Das Ziel ist es, die Prozessbedingungen zu identifizieren, die konsistent konforme Teile produzieren, und geeignete Betriebsgrenzen um diese Bedingungen herum zu definieren.
Dies ist besonders wichtig beim Übergang vom Prototypen- oder Kleinserienspritzguss zum Großserienspritzguss. Ein Verfahren, das unter eng kontrollierten Bedingungen akzeptable Muster liefert, verfügt möglicherweise nicht über eine ausreichende Robustheit, um normale Schwankungen zwischen Maschinen, Materialchargen, Kavitäten, Schichten oder Bedienern auszugleichen. Die Festlegung eines definierten und ausreichend robusten Prozessfensters während der OQ hilft, dieses Risiko zu verringern, und bietet eine stärkere Grundlage für die Leistungsqualifizierung (PQ) und die Serienproduktion.
Scientific Molding unterstützt zudem die Reduzierung von Ausschuss, Maßhaltigkeit und die Gesamtanlageneffektivität. Für regulierte Anwendungen mit hoher Zuverlässigkeit, liefern die dokumentierten Studien objektive Beweise dafür, dass der Prozess im Rahmen des Validierungsansatzes systematisch bewertet und optimiert wurde.
Serien-Spritzguss Erfordert eine klare Dokumentation. Prozessparameter müssen definiert werden. Arbeitsanweisungen müssen freigegeben werden. Prüfpläne müssen genehmigt werden. Bediener müssen geschult werden. Ausrüstung und Werkzeuge benötigen Wartungspläne. Jede dieser Kontrollen unterstützt die Wiederholbarkeit und Audit-Readiness.
Für hochzuverlässige Produkte sollte die Qualifizierungsplanung vor dem ersten Produktionsversuch beginnen. Beyonics arbeitet mit Kunden zusammen, um Fertigungsstufen, den Prüfumfang, Testanforderungen, Prozessparameter und Abnahmekriterien zu definieren. Dies hält den Hochskalierungsprozess auf ingenieurwissenschaftlichen Nachweisen anstatt auf informellen Musterfreigaben basiert.
Änderungen in der Lieferkettenplanung während der Skalierungsphase
Prototypenprogramme können oft kleine Materialeinkäufe, handverlesene Muster und eine flexible Terminplanung tolerieren. Großvolumiges Spritzgießen braucht eineresistenteres Lieferkettenmodell. Harzversorgung, Einlagen, Verpackungen, Etiketten, Vorrichtungen, Ersatzformteile, Wartungsteile und zugelassene Alternativen müssen alle geplant werden.
Spritzguss-Produktionsplanung sollte eine Nachfrageprognose, eine Bestandsrichtlinie, Losgrößenbildung, Werkzeugkapazität, Maschinenzuordnung, Materialvorlaufzeiten und Risikokontrollen umfassen. Wenn ein Programm von einer einzigen Harzsorte oder einem einzigen Insert-Lieferanten abhängt, benötigt das Team vor dem Hochfahren einen Plan. Späte Beschaffungsprobleme können die Produktion verzögern, selbst wenn Form und Prozess bereit sind.
Unsere regionale Fertigungspräsenz und integrierten Abläufe helfen Kunden dabei, die Produktion auf Liefersicherheit auszurichten. Wir prüfen den gesamten Weg vom Materialeingang über das Formgießen, die nachgelagerten Bearbeitungsschritte, die Inspektion und Montage bis hin zum Versand. Dies trägt dazu bei, Reibungsverluste zu reduzieren, die häufig entstehen, wenn Lieferanten jeden Schritt separat abwickeln.
Kostenstrukturänderungen bei steigendem Volumen
Prototypenkosten werden in der Regel anhand von Baugeschwindigkeit, Werkzeugkosten und den Kosten für frühe Teile beurteilt. Bei der Großserienfertigung ändert sich das Kostenmodell. Taktzeit, Kavitationsanzahl, Ausschussrate, Arbeitsanteil, Wartung, Prüfzeit, Verpackung, Ausfallzeit und Ausbeute bestimmen dann alle die finalen Kosten pro Gutteil.
Ein Programm kann bei der Prototypenentwicklung Geld sparen und bei der Serienproduktion viel mehr verlieren, wenn Werkzeug- oder Prozessentscheidungen wiederkehrenden Ausschuss verursachen. Ein kurzer Prototypenzyklus offenbart möglicherweise keine Kühlungseinschränkungen, Kavitätenungleichgewichte oder Werkzeugverschleiß. Die Produktion deckt diese Probleme schnell auf, da sich jede Schwachstelle über große Stückzahlen hinweg wiederholt.
Ein stark Vom Prototyp zur Serienfertigung Der Plan bewertet die Kosten über den gesamten Lebenszyklus. Die richtigen Produktionswerkzeuge, Validierungsarbeiten, Prozessoptimierungen, Automatisierungs- und Prüfstrategien können den anfänglichen Aufwand erhöhen. Diese Investition kann die Stückkosten senken, die Qualität stabilisieren und die Lieferzuverlässigkeit verbessern, sobald das Produkt skaliert.
Häufige Scale-Up-Risiken, die wir zu verhindern helfen
Das Skalierungsrisiko resultiert häufig aus Entscheidungen, die während der Prototypenentwicklung harmlos erschienen. Entscheidungen zur Beschleunigung früher Aufbauten können Herausforderungen mit sich bringen, sobald die Produktionsvolumina steigen und die Prozesskonsistenz kritisch wird. Konstruktionsmerkmale, Materialauswahl, Prüfanforderungen und Montagemethoden, die in Kleinserien gut funktionieren, erfordern möglicherweise eine Neubewertung, um die langfristige Fertigungsleistung, die Qualitätsziele und die Kontinuität der Lieferkette zu unterstützen.
Ein weiteres häufiges Risiko ist die Behandlung von lSpritzguss in kleinen Stückzahlen als direkte Vorschau auf die Großserienproduktion. Frühe Teile liefern wertvolle Daten, spiegeln jedoch möglicherweise noch nicht die endgültigen Werkzeuge, die Automatisierung, die Taktzeitziele oder die Prozesskontrollen wider. Teams müssen Prototypenerkenntnisse von Produktionsnachweisen trennen.
Ein weiteres Risiko besteht darin, ohne ein klar definiertes Prozessfenster in die Qualifizierung zu gehen. Wenn Prozessparameter hauptsächlich durch Versuch und Irrtum angepasst werden, bringt der resultierende Prozess möglicherweise akzeptable Muster hervor, ohne jedoch eine ausreichende Robustheit für die Dauerproduktion nachzuweisen. Scientific-Molding-Studien während der OQ können dabei helfen, die kritischen Prozessparameter zu identifizieren und die Betriebsgrenzen festzulegen, bevor der Prozess in die PQ und die Serienproduktion übergeht.
Bei Beyonics helfen wir Kunden, diese Risiken durch frühzeitige technische Prüfungen, Unterstützung beim Werkzeugbau, Prozessplanung, wissenschaftliches Spritzgießen und Validierungsunterstützung zu erkennen. Unser Ziel ist es, späte Änderungen zu reduzieren, den Einführungstermin einzuhalten und einen klareren Produktionspfad vom ersten Spritzgussmuster bis zur Serienproduktion zu schaffen.
Wie wir unterstützen Prototyp zur Serienreife Übergang
Unser Ansatz beginnt mit einer frühen Zusammenarbeit. Wir überprüfen das Teiledesign, die Materialauswahl, das Formkonzept, DFM-Bedenken, Moldflow-Ergebnisse, Einlegetichte-Anforderungen, ästhetische Erwartungen, Montage-Schnittstellen und Produktionsziele. Dies gibt Kunden einen klareren Blick darauf, was vor der Skalierung geändert werden muss.
Wir verknüpfen dann Werkzeugbau, Spritzgießen, Automation, Qualität und nachgelagerte Prozesse zu einem einzigen Plan. Hier schafft unser integriertes Modell Wert. Kunststoff-Werkzeugbau, Spritzguss, Einlege-Spritzguss, Polymerlösungen, Roboterlackierung, PCBA- und Produktmontageteams können sich auf dasselbe Produktionsziel ausrichten.
Während der Validierung kann unser ingenieurtechnischer Ansatz über die reine Herstellung von Qualifizierungsmustern hinausgehen. Die Methodik des wissenschaftlichen Spritzgießens (Scientific Molding) kann während der OQ angewendet werden, um das Prozessverhalten systematisch zu bewerten, Schlüsselparameter zu optimieren und ein robustes Prozessfenster zu etablieren. Dies schafft eine stärkere Verknüpfung zwischen Werkzeugleistung, Maschinenkapazität, Materialverhalten, Maßanforderungen und Produktionswiederholbarkeit.
Das Ergebnis ist ein kontrollierterer Übergang in die Serienfertigung. Kunden erhalten eine bessere Transparenz hinsichtlich Prozessrisiken, Validierungsanforderungen und Lebenszyklus-Kostentreibern. Wir erhalten die Informationen, die erforderlich sind, um einen stabilen Herstellungsprozess zu entwickeln, anstatt nach der Markteinführung auf Probleme zu reagieren.
Abschließende Gedanken zur Skalierung des Spritzgießens
Die Skalierung des Spritzgießens verändert die Definition von Erfolg. Prototypenteile müssen das Lernen und die Designbestätigung unterstützen. Produktionsteile müssen Wiederholbarkeit, Kostenkontrolle, Qualitätsnachweise und Lieferzuverlässigkeit unterstützen. Der Übergang erfordert andere Werkzeugentscheidungen, strengere Prozesskontrollen, ein engeres Materialmanagement und eine frühere Planung für Sekundäroperation.
Ein stark Spritzguss-Produktionsplanung Der Prozess verbindet Designintention mit Werkzeugen, Prozessparametern, Inspektionsstrategie, Automatisierung, Validierung und Lieferbereitschaft. Scientific Molding stärkt diese Verbindung, indem während der OQ ein robustes Prozessfenster etabliert wird.
Bei Beyonics unterstützen wir Kunden bei diesem Übergang durch integrierte Kompetenzen in den Bereichen Engineering, Werkzeugbau, Spritzguss, Qualitätssicherung, Prozessoptimierung und Montage. Von Spritzguss-Prototyping zu Großserien-Spritzguss, bleibt unser Fokus derselbe: den Prozess frühzeitig aufbauen und ihn dann diszipliniert skalieren.