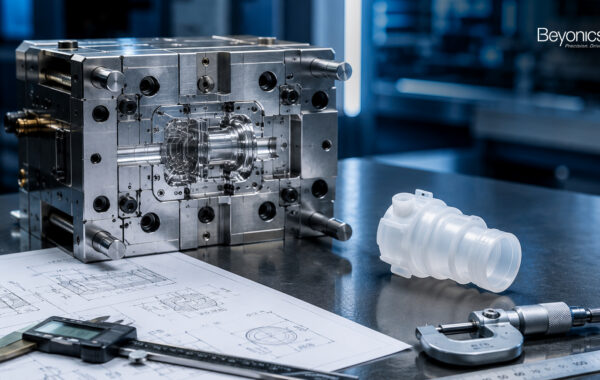



Prototyyppiosat auttavat tiimejä todentamaan muodon, sopivuuden, toimivuuden ja varhaiset käyttäjävaatimukset. Ne voivat tukea penkkitestausta, sisäisiä arviointeja, pilottikokoonpanoja ja ensimmäistä asiakaspalautetta. Tässä vaiheessa nopeudella on usein suuri arvo, koska tiimit tarvitsevat fyysisiä osia tehdäkseen suunnittelupäätöksiä, testatakseen oletuksia ja hioakseen tuotevaatimuksia ennen sitoutumista täysimittaiseen tuotantopolkuun.
Massatuotanto tuo mukanaan aivan uudenlaisen paineistuksen. Osassa vaaditaan nyt toistettavuutta, vakaata sykliaikaa, hallittuja kustannuksia, tarkastustehokkuutta, validoituja prosessiparametreja ja toimitusvarmuutta. Geometria, joka toimii hyvin ruiskuvaluprototyypit saattaa vielä vaatia muutoksia, jotta se toimii tehokkaasti tuotantomittakaavassa. Beyonicsilla näemme tämän siirtymän siirtymisenä osan todistamisesta prosessin todistamiseen.
Vahvimmat prototyypistä tuotantoon -ohjelmat varautuvat tähän muutokseen ajoissa. Työkalut, materiaalit, toleranssit, pintakäsittely, insertit, automaatio, jälkikäsittelyvaiheet ja testivaatimukset on kaikki arvioitava ennen tuotantotyökalujen valmistuksen aloittamista. Kun nämä päätökset linjataan ajoissa, tuotannon skaalaus on hallitumpaa ja pätevyysarvioinnin aikana ilmenee vähemmän yllätyksiä.
Prototyyppirakennukset keskittyvät oppimisnopeuteen
Ruiskupuristusprototyypit antaa suunnittelutiimeille mahdollisuuden arvioida, miten malli toimii todellisissa valmistusolosuhteissa. Prototyyppiosat auttavat tarkistamaan mittatarkkuuden, materiaalin käyttäytymisen, kokoonpanon sopivuuden, ulkonäön ja toiminnallisuuden ennen tuotantotyökalut julkaistaan. Tässä vaiheessa kerätty tieto tukee parempia suunnittelupäätöksiä, vähentää epävarmuutta ja auttaa luomaan vahvemman perustan massatuotannolle.
Prototyyppityökalut suosivat yleensä nopeutta ja joustavuutta. Työkalussa voidaan käyttää pehmeämpää terästä, alumiinia, moduuli-serttejä, yksinkertaistettua jäähdytystä tai alhaisempaa kavitaatiota. Tavoitteena on tuottaa riittävästi osia oppimista varten ilman, että luodaan täyttä tuotantovarustetta liian aikaisin. Tämä lähestymistapa toimii hyvin, kun tiimit odottavat yhä geometrian muutoksia tai tarvitsevat nopeaa iteraatiota.
Pieniä sarjoja valettava ruiskupuristus Se tukee myös väliaikaista tuotantoa tilanteissa, joissa ohjelma tarvitsee markkinanäytteitä, pilottikappaleita tai validointiversioita ennen kuin suurituotantoon tarvittavat työkalut ovat valmiit. Se voi lyhentää odotusaikaa, mutta sen on kuitenkin oltava sopusoinnussa lopullisen valmistussuunnitelman kanssa. Jos prototyyppitietoja ei voida hyödyntää tuotantopäätöksissä, ohjelma menettää osan arvostaan.
Tuotantoruiskupuristus Vaatii laajemman prosessi-ikkunan
Tuotantoruiskuvalu vaatii prosessin, joka toimii yhdenmukaisesti eri vuorojen, erien, käyttäjien ja koneiden olosuhteiden välillä. Prosessille on varattava riittävän laaja vaihteluväli, jotta se pystyy sopeutumaan normaaliin vaihteluun ilman, että siitä aiheutuu virheitä. Sulalämpötilalle, ruiskutusnopeudelle, pitopaineelle, jäähdytysajalle ja poistoajankohdalle on määritettävä alueet, jotka takaavat vaatimusten mukaiset osat.
Prototyyppiprosessi saattaa edellyttää käyttäjän tarkkaa huomiota ja toistuvia säätöjä. Tällainen toimintatapa muuttuu riskialttiiksi, kun tuotanto laajenee. Suurvolyymiruiskuvalu vaatii vakaita asetuksia, toistettavaa materiaalin käyttäytymistä, tasapainoista täyttöä, hallittua jäähdytystä ja luotettavaa kappaleen irrottamista. Prosessi ei saisi edellyttää jatkuvaa korjausta, jotta se pysyisi hallinnassa.
Beyonicsilla yhdistämme ruiskuvaluprosessien suunnittelun työkaluvalmistukseen, materiaalin käyttäytymiseen, tarkastusvaatimuksiin ja jatkokokoonpanon tarpeisiin. Tämä auttaa asiakkaita siirtymään näytekappaleiden hyväksynnästä kohti vakaatasoista tuotantoa. Tavoitteena on rakentaa prosessi, joka pystyy tuottamaan samaa laatua suurissa erissä, ei ainoastaan koekappaleiden valmistuksessa.
tieteellisen ruiskuvalun menetelmä tarjoaa jäsennellyn, datalähtöisen lähestymistavan tämän prosessiikkunan määrittämiseen validoinnin aikana. Se auttaa varmistamaan, että tuotantoprosessi ei ainoastaan kykene tuottamaan vaatimusten mukaisia osia, vaan on myös riittävän vakaa kestämään tavanomaista valmistusvaihtelua.
Työkalut siirtyvät joustavista kestäviin
Prototyyppityökalut priorisoivat usein lyhyitä toimitusaikoja ja suunnittelun joustavuutta. Tuotantotyökalut vaativat kestävyyttä, huollettavuutta ja suorituskykyä huomattavasti pidemmällä käyttöiällä. Tämä muuttaa teräksen valintaan, jäähdytyksen suunniteluun, kulutuspintoihin, sulkuihin, ulossulkemiseen, ilmanpoistoon, insertteihin, liukuihin, nostimiin ja varaosasuunnitteluun liittyviä päätöksiä.
Tuotantomotin on tuettava sykliaikaa, laatua ja kunnossapidon tehokkuutta. Huono jäähdytys voi pidentää sykliaikaa ja lisätä mittavaihtelua. Heikko ilmanpoisto voi aiheuttaa palovammoja tai vajaatäyttöjä. Epävakaa uljastus voi vahingoittaa osia tai lisätä kosmeettisten virheiden määrää. Nämä yksityiskohdat saattavat vaikuttaa pieniltä prototyyppivalmistuksen aikana, mutta suursarjatuotannossa ne voivat vaikuttaa tuhansiin tai miljooniin osiin.
Työkalutiimimme käyttävät DFM-katselmointeja, virtausanalyysiä, tarkkuustyöstöä, kipinätyöstöä (EDM), lankasahauskykyä, CMM-tarkastusta ja edistyksellisiä 3D-muottisuunnittelutyökaluja tuotantovalmiuden tukemiseen. Muotin on tehtävä muutakin kuin luotava oikea muoto. Sen on tuettava toistettavaa, validoitua ja kustannustehokasta valmistusprosessia.
Materiaalinvalinnasta tulee kurinalaisempaa laajassa mitassa
Varhaisessa kehitysvaiheessa tiimit saattavat testata useita eri hartsivaihtoehtoja vertaillakseen lujuutta, jäykkyyttä, lämmönkestävyyttä, kemikaalien kestoa, väriä, pintakäsittelyä tai kustannuksia. Ruiskupuristusprototyypit tarjoaa käytännöllistä palautetta, koska valetut osat paljastavat käyttäytymistä, jota pelkät tuotekortit eivät voi näyttää.
Laajentuminen edellyttää materiaalin valinnan ja käsittelyn tiukempaa hallintaa. Hartsiluokka, toimittajan hyväksyntä, kosteudenhallinta, eräjäljitettävyys, kuivausolosuhteet, väriaineen käyttö, uudelleenerästrategia ja lainsäädännölliset vaatimukset on kaikki määriteltävä. Mikä tahansa hallitsematon vaihtelu materiaalissa voi vaikuttaa kutistumiseen, vääntymiseen, pinnan laatuun, lujuuteen ja kokoonpanon sopivuuteen.
Polymeeri- ja muovaustiimimme arvioivat materiaalin käyttäytymistä suhteessa kappaleen geometriaan, muotisuunnitteluun ja tuotantovaatimuksiin. Tämä on tärkeää MedTech-, Mobility- ja SmartTech-ohjelmissa, joissa suorituskyky ja toimitusvarmuus edellyttävät vakaita lähtökohtia. Tuotantoruiskuvalu vahvistuu, kun materiaalstrategia kytkeytyy suoraan prosessinohjaussuunnitelmaan.
Toleraansit tarvitsevat tuotannollisen todellisuustarkastuksen
Prototyyppiosat voivat täyttää varhaiset mittatavoitteet mutta aiheuttaa silti riskejä sarjatuotannossa. Pieni erä saattaa piilottaa vaihtelut, jotka ilmenevät myöhemmin eri muoviraaka-aineerissä, koneissa, käyttäjissä, pesäkkeissä tai ympäristöolosuhteissa. Tiukkoja toleransseja on tarkasteltava todellisen prosessikyvyn, ei pelkästään piirustuksen tarkoituksen, perusteella.
Aikana prototyypistä tuotantoon suunnittelussa käymme läpi toleranssiketjut, laadun kannalta kriittiset ominaisuudet, vertailutasojärjestelmät, kokoonpanoliitokset, tiivistyspinnat, ulkonäköalueet ja tarkastusmenetelmät. Jotkin ominaisuudet saattavat vaatia rakenteellista helpotusta, vahvempaa vertailutasojen hallintaa, työkalujen säätöjä tai prosessikohtaisia toleransseja. Tavoitteena on varmistaa toimivuus ja samalla välttää tarpeetonta valmistusrasitusta.
Tämä vaihe voi vähentää tarkastusrasitusta ja parantaa saantoa. Jos toleranssi ylittää sen, minkä prosessi pystyy johdonmukaisesti säilyttämään, tuotantotiimit saattavat kohdata suuria romuprosentteja tai toistuvaa lajittelua. Selkeä toleranssistrategia mahdollistaa osan, työkalun ja prosessin yhteistoiminnan varhaisista rakennusvaiheista alkaen suurvolyymiruiskuvalu.
Muottivirtausanalyysi on entistä arvokkaampaa ennen teräksen kiinnittämistä
Muottivirtausanalyysi voi auttaa ennustamaan täyttökuviota, hitsaussaumojen sijainteja, ilmataskuja, painetarvetta, jäähdytyksen epätasapainoa, kutistumaa ja vääntymisriskiä. Varhaisen suunnittelun aikana nämä oivallukset voivat ohjata portin sijaintia, seinämäsiirtymiä, rivasuunnittelua, ilmanpoistoa ja materiaalivalintaa.
Prototyyppivalmistuksessa tiimit saattavat hyväksyä tiettyjä virtausriskejä saadakseen osat nopeasti. Tuotantotyökaluissa on vähemmän tilaa sellaisille kompromisseille. Kun terästä on leikattu, muutokset maksimoivat kustannukset ja viivästyttävät pätevöintiä. Huono portin sijainti tai jäähdytysstrategia voi aiheuttaa pitkäaikaisia kustannuksia romun, mittapoikkeamien tai hitaamman sykliajan kautta.
Beyonicsilla käytämme virtausanalyysiä osana laajempaa valmistustarkastelua. Simulaatiotulokset vaativat työkalunvalmistajien, muovausinsinöörien, laatu tiimien ja jatkojalostusprosessien omistajien tulkintaa. Tämä yhteinen tarkastelu auttaa muuttamaan analyysin tuotannon vakautta parantviksi päätöksiksi.
Tarkastusstrategian muutokset volyymin mukaan
Prototyypin tarkastuksessa keskitytään usein oppimiseen. Tiimit mittaavat kriittisiä mittoja, arvioivat ulkonäköä, tarkistavat osien sopivuuden kokoonpanossa ja vertaavat osia odotettuihin suorituskykyvaatimuksiin. Näytteen koko voi olla pieni, ja insinöörit saattavat tarkastaa useampia ominaisuuksia manuaalisesti tietojen keräämiseksi.
Sarjatuotannossa tarvitaan tarkastusstrategia, joka varmistaa laadun hidastamatta tuotantovauhtia. Tähän voivat kuulua ensimmäisen kappaleen tarkastus, tuotantoprosessin aikaiset tarkastukset, muottikohteisiin kohdistuva valvonta, automatisoitu kuvantarkastus, hyväksyntä- ja hylkäysmittarit, CMM-mittaukset, tuhoavat testit, toiminnalliset tarkastukset sekä kriittisten ominaisuuksien tilastollinen prosessivalvonta (SPC). Tarkastussuunnitelman tulisi ottaa huomioon riskit, prosessin kyky ja asiakkaan vaatimukset.
Vankka tarkastusstrategia tukee myös päätöksentekoa. Sen tulisi tunnistaa poikkeamat ennen kuin virheet päätyvät asiakkaille. Sen tulisi yhdistää vaatimustenvastaiset osat niiden syihin, kuten muottien kulumiseen, materiaalin vaihteluihin, kuivausongelmiin tai prosessiparametrien muutoksiin. Siksi tarkastusten suunnittelu tulisi aloittaa ennen tuotannon käynnistämistä, ei vasta ongelmien ilmaannuttua.
Automaatiosta tulee osa muovausstrategiaa
Manuaalinen käsittely saattaa toimia prototyypeissä ja pieniä sarjoja valuruiskuvalu, varsinkin kun ohjelma vaatii vielä joustavuutta. Suuremmilla volyymeillä vaihtelun käsitteleminen voi aiheuttaa naarmuja, kontaminaatiota, vääntymiä, sekaisin menneitä osia ja epätasaisia kiertoaikoja. Automaatio voi vähentää näitä riskejä, kun se sopii osaan ja prosessiin.
Robottiavusteinen kappaleiden poisto, ruiskutuskanavien poimijat, kuljettimet, inserttien syöttö, kiinnitinavusteinen käsittely ja automatisoitu tarkastus voivat parantaa toistettavuutta. Automaatio auttaa myös suojaamaan kosmeettisia pintoja ja vähentää riippuvuutta käyttäjistä pitkien tuotantoajojen aikana. Investointipäätöksessä tulisi ottaa huomioon volyymi, kappaleen herkkyys, tahtiaika, työpanoksen osuus ja laaturiski.
Beyonicsin integroidut muovivalmistuskyvyt mahdollistavat automaation tarkastelun osana koko tuotantosuunnitelmaa. Varten insertin muottivalu, kaksoisvalu, robottimaalaus, kokoonpano ja tuotteen rakentaminen, käsittelytapa voi vaikuttaa loppulaatuun. Automaation suunnitteleminen varhaisessa vaiheessa auttaa ehkäisemään prosessin kitkaa ylösajon jälkeen.

Toissijaiset toiminnot vaativat aikaisempaa suunnittelua
Valettu kappale tarvitsee usein muutakin kuin pelkkää valua. Se saattaa vaatia inserttien latomista, ultraäänihitsausta, lasermerkintää, robottimaalausta, pulverimaalausta metallisille liitososille, CNC-koneistettuja ominaisuuksia, tiivistystä, liimausta, kokoonpanoa tai toiminnallista testausta. Prototyyppien valmistuksessa nämä vaiheet voidaan hoitaa manuaalisesti, mutta tuotanto vaatii hallitun prosessin.
Jälkikäsittelyvaiheet voivat tuoda ilmi piileviä suunnittelu- ja työkaluongelmia. Ominaisuudet, jotka vaikuttavat hyväksyttäviltä varhaisissa ruiskuvalukokeiluissa, voivat aiheuttaa haasteita myöhemmin kokoonpanossa, viimeistelyssä, testauksessa tai tuotteen toiminnassa. Ulkonäköpinnat, tiivistyspinnat, kiinnittimien kontaktikohdat ja inserttien sijoittelu edellyttävät huolellista arviointia, sillä pienet suunnitteluyksityiskohdat voivat vaikuttaa jatkovalmistuksen tehokkuuteen ja tuotteen laatuun. Nämä yksityiskohdat on arvioitava ennen tuotantotyökalujen vapauttamista.
Integroidut kyvykkyytemme auttavat asiakkaita arvioimaan nämä liitokset ajoissa. Voimme integroida muoviruiskupuristuksen, inserttivalun, polymeeriosaamisen, työkalujen valmistuksen, maalauksen, PCBA, ja tuotteen valmistusnäkökohdat yhdeksi tuotantonäkymäksi. Tämä vähentää riskiä siitä, että valukappale läpäisee tarkastuksen, mutta aiheuttaa myöhemmin lisäkustannuksia kokoonpanossa.
Validointi ja pätevyyden osoittaminen nousevat keskeiseen asemaan mittakaavan kasvaessa
Prototyypin hyväksyntä ei vastaa tuotantovalmiutta. Sarjatuotanto-ohjelmat edellyttävät pätevyysosoitusta, joka osoittaa prosessin pystyvän tuottamaan vaatimusten mukaisia osia toistuvasti. Toialasta ja asiakasvaatimuksista riippuen tämä voi sisältää työkalukokeita, mittaraportteja, materiaalitarkastuksia, prosessikykytutkimuksia, OQ-, PQ- ja PPAP-elementtejä tai asiakaskohtaisia validointipaketteja.
Kriittinen osa tätä siirtymää on prosessin optimointi toiminnallisen pätevyyden (OQ) aikana. Beyonicsilla tieteellistä ruiskuvalumenetelmää voidaan käyttää datalähtöisenä lähestymistapana ruiskupuristusprosessin vakiinnuttamiseksi ja optimoimiseksi ennen tuotteen siirtymistä jatkuvaan tuotantoon. Sen sijaan, että luotettaisiin yrityksen ja erehdyksen kautta tehtäviin säätöihin, tieteellisessä ruiskupuristuksessa hyödynnetään teknistä analyysiä ja kontrolloituja tutkimuksia sen ymmärtämiseksi, miten materiaali, työkalut, koneen suorituskyky ja prosessiparametrit vaikuttavat toisiinsa.
OQ-vaiheen aikana nämä tutkimukset voivat sisältää materiaalin tarkastuksen, koneen suorituskyvyn arvioinnin, vajaatäyttöanalyysin (short-shot), ruiskutusnopeuden optimoinnin, siirtymäkohdan optimoinnin, portin sulkeutumistutkimukset, jälkipaineen optimoinnin, jäähdytysajan arvioinnin ja prosessi-ikkunan kehittämisen. Tavoitteena on tunnistaa prosessiolosuhteet, jotka tuottavat johdonmukaisesti vaatimusten mukaisia osia, ja määrittää asianmukaiset käyttöraja-arvot näiden olosuhteiden ympärille.
Tämä on erityisesti otettava huomioon siirryttäessä prototyyppien tai pienten sarjojen ruiskuvalusta suursarjatuotantoon. Prosessi, joka tuottaa hyväksyttäviä näytteitä tarkasti valvotuissa olosuhteissa, ei välttämättä ole riittävän vankka kestämään koneiden, materiaalierien, pesien, työvuorojen tai käyttäjien normaalia vaihtelua. Määritellyn ja riittävän vankan prosessi-ikkunan luominen OQ-vaiheessa auttaa vähentämään tätä riskiä ja luo vahvemman perustan suorituskyvyn pätevyyden osoittamiselle (PQ) ja rutiinituotannolle.
Tieteellinen muovaus (Scientific Molding) tukee myös hylkyprosentin pienentämistä, mittatarkkuutta ja koneiden kokonaistehokkuutta. säännellyt ja erittäin luotettavat sovellukset, dokumentoidut tutkimukset tarjoavat objektiivisen näytön siitä, että prosessi on arvioitu ja optimoitu systemaattisesti osana validointilähestymistapaa.
Tuotantoruiskuvalu vaatii selkeää dokumentointia. Prosessiparametrit on määriteltävä. Työohjeet on vapautettava käyttöön. Tarkastussuunnitelmat on hyväksyttävä. Operaattoreille on annettava koulutus. Laitteille ja työkaluille tarvitaan kunnossapitosuunnitelmat. Jokainen näistä ohjauksista tukee toistettavuutta ja auditointivalmiutta.
Korkean luotettavuuden tuotteiden kelpoisuussuunnittelu tulisi aloittaa ennen ensimmäistä tuotantokokeilua. Beyonics määrittää yhdessä asiakkaiden kanssa valmistusvaiheet, tarkastuslaajuuden, testivaatimukset, prosessiparametrit ja hyväksymiskriteerit. Tämä pitää tuotannon skaalausprosessin ankkuroituna insinööritieteelliseen näyttöön epävirallisen näytehyväksynnän sijaan.
Toimitusketjun suunnittelun muutokset skaalautumisen aikana
Prototyyppiohjelmat voivat usein sietää pieniä materiaaliostoja, käsin tuotuja näytteitä ja joustavaa aikataulutusta. Suurvolyymiruiskuvalu tarvitsee vahvemman toimitusketjumallin. Hartsin saanti, insertit, pakkausmateriaalit, etiketit, kiinnittimet, muotin varaosat, huolto-osat ja hyväksytyte vaihtoehtotuotteet vaativat kaikki suunnittelua.
Ruiskuvalutuotannon suunnittelu pitää sisältää kysyntäennusteen, varastointipolitiikan, eräkoon määrityksen, työkalukapasiteetin, koneiden kohdennuksen, materiaalien läpimenoajat ja riskienhallintatoimet. Jos ohjelma riippuu yhdestä hartsilaadusta tai inserttitoimittajasta, tiimillä on oltava suunnitelma ennen tuotannon ylösajoa. Myöhäiset hankintaongelmat voivat viivästyttää tuotantoa silloinkin, kun muotti ja prosessi ovat valmiina.
Alueellinen valmistusverkostomme ja integroidut toimintamme auttavat asiakkaita rakentamaan tuotannon toimitusvarmuuden ympärille. Tarkastelemme koko ketjua materiaalinsyötöstä muovaukseen, jälkikäsittelyyn, tarkastukseen, kokoonpanoon ja lähetykseen. Tämä auttaa vähentämään katkoksia, joita usein ilmenee silloin, kun eri toimittajat hoitavat tuotantovaiheet erikseen.
Kustannusrakenteen muutokset volyymin kasvaessa
Prototyypin hintaa arvioidaan yleensä valmistusnopeuden, työkalukustannusten ja varhaisten osien hinnan perusteella. Mittakaavan kasvaessa kustannusmalli muuttuu. Sykliaika, kavitaatio, hylkyprosentti, työvoiman osuus, kunnossapito, tarkastusaika, pakkaaminen, seisokkiaika ja saanto alkavat kaikki muovata lopullista hyvän osan hintaa.
Ohjelma voi säästää rahaa prototyypityksen aikana ja menettää paljon enemmän sarjatuotannossa, jos työkalu- tai prosessipäätökset aiheuttavat jatkuvaa hukkaa. Lyhyt prototyyppisykli ei välttämättä paljasta jäähdytysrajoituksia, pesän epätasapainoa tai työkalujen kulumista. Tuotanto tuo nämä ongelmat nopeasti esiin, koska jokainen heikkous toistuu suurissa määrissä.
Vahva prototyypistä tuotantoon Suunnitelma arvioi kustannuksia koko elinkaaren ajalta. Oikeat tuotantotyökalut, validointityö, prosessien optimointi, automaatio ja tarkastusstrategia saattavat lisätä ennakkotyön määrää. Tämä investointi voi alentaa yksikkökustannuksia, vakauttaa laatua ja parantaa toimitusvarmuutta tuotteen skaalautuessa.
Yleiset yrityksen kasvuvaiheen riskit, joita pyrimme ehkäisemään
Skaalausriski johtuu usein päätöksistä, jotka vaikuttivat vaarattomilta prototyyppikehityksen aikana. Valinnat, jotka tehtiin varhaisten versioiden nopeuttamiseksi, voivat aiheuttaa haasteita, kun tuotantomäärät kasvavat ja prosessien yhdenmukaisuus muuttuu kriittiseksi. Suunnitteluominaisuudet, materiaalivalinnat, tarkastusvaatimukset ja kokoonpanomenetelmät, jotka toimivat hyvin pienissä erissä, saattavat vaatia uudelleenarviointia pitkän aikavälin tuotantotehokkuuden, laatutavoitteiden ja toimitusvarmuuden tukemiseksi.
Toinen yleinen riski on lpieniainesruiskuvalu suorana esimakuna volyymituotannosta. Varhaiset osat tarjoavat arvokasta dataa, mutta ne eivät välttämättä vastaa lopullisia työkaluja, automaatiota, sykliaikatavoitteita tai prosessinohjausta. Tiimien on erotettava prototyypistä opitut asiat tuotannon todentamisesta.
Eräs lisäriski on siirtyä validointiin ilman selkeästi määriteltyä prosessi-ikkunaa. Jos prosessiparametreja säädetään ensisijaisesti yrityksen ja erehdyksen kautta, tuloksena oleva prosessi voi tuottaa hyväksyttäviä näytteitä osoittamatta riittävää robustisuutta jatkuvaa tuotantoa varten. OQ-vaiheen aikaiset tieteellisen ruiskuvalun (Scientific Molding) tutkimukset voivat auttaa tunnistamaan kriittiset prosessiparametrit ja määrittämään toimintarajat ennen prosessin siirtymistä PQ-vaiheeseen ja rutiinituotantoon.
Beyonicsilla autamme asiakkaita tunnistamaan nämä riskit varhaisen suunnittelun arvioinnin, muottityökalujen suunnittelun, prosessisuunnittelun, tieteellisen ruiskupuristuksen ja validointituen avulla. Tavoitteenamme on vähentää myöhäisiä muutoksia, turvata lanseerausaikataulu ja rakentaa selkeämpi tuotantopolku ensimmäisestä valukappaleesta aina jatkuvaan tuotantoon asti.
Miten tuemme Prototyypistä tuotantoon Siirtymä
Lähestymistapamme alkaa varhaisella yhteistyöllä. Tarkastelemme osan suunnittelua, materiaalivalintaa, muottikonseptia, DFM-näkökohtia, Moldflow-tuloksia, inserttivaatimuksia, ulkonäköön liittyviä odotuksia, kokoonpanoliitäntöjä ja tuotantotavoitteita. Tämä antaa asiakkaille selkeämmän kuvan siitä, mitä on muutettava ennen tuotannon laajentamista.
Yhdistämme sitten työkalut, muotit, automaation, laadun ja jatkojalostustoiminnot yhdeksi suunnitelmaksi. Tässä integroitu mallimme luo arvoa. Muovityökalut, ruiskupuristus, inserttivalu, polymeeriratkaisut, robottimaalaus-, PCBA- ja tuotekokoonpanotiimit voivat sitoutua samaan tuotantotavoitteeseen.
Validoinnin aikana insinöörityömme voi ulottua pelkkien pätevöintinäytteiden tuottamista pidemmälle. OQ-vaiheessa voidaan soveltaa tieteellisen ruiskuvalun (Scientific Molding) menetelmää prosessin käyttäytymisen systemaattiseen arviointiin, keskeisten parametrien optimointiin ja vakaan toimintaikkunan määrittämiseen. Tämä luo vahvemman yhteyden muotin suorituskyvyn, koneenkapasiteetin, materiaalin käyttäytymisen, mittavaatimusten ja tuotannon toistettavuuden välille.
Tuloksena on hallitumpi siirtyminen tuotantoon. Asiakkaat saavat paremman näkyvyyden prosessiriskeihin, validointitarpeisiin ja elinkaarikustannustekijöihin. Me saamme tarvittavat tiedot vakaan valmistusprosessin suunnittelemiseen sen sijaan, että reagoisimme ongelmiin vasta lanseerauksen jälkeen.
Lopullisia ajatuksia ruiskuvalun skaalaamisesta
Ruiskuvalun skaalaus muuttaa menestyksen määritelmän. Prototyyppiosien on tuettava oppimista ja suunnittelun varmistamista. Tuotanto-osien on tuettava toistettavuutta, kustannustenhallintaa, laadun osoittamista ja toimitusvarmuutta. Siirtymä vaatii erilaisia muottipäätöksiä, vahvempaa prosessinohjausta, tiukempaa materiaalinhallintaa ja aikaisempaa suunnittelua jälkikäsittelyvaiheita varten.
Vahva ruiskuvalutuotannon suunnittelu prosessi yhdistää suunnittelutarkoituksen työkaluihin, prosessiparametreihin, tarkastusstrategiaan, automaatioon, validoinitiin ja toimitusketjun valmiuteen. Tieteellinen ruiskuporaus vahvistaa tätä yhteyttä luomalla vankan toiminta-alueen OQ-vaiheen aikana.
Beyonicsilla autamme asiakkaita tekemään kyseisen siirtymän integroidulla suunnittelulla, työkaluilla, muovauksella, laadulla, prosessien optimoinnilla ja kokoonpanovalmiuksilla. Kohteesta ruiskupuristusprototyyppien valmistus to suurvolyymiruiskuvalu, keskittyvämme jatkossakin samaan: rakennamme prosessin ajoissa ja skaalaamme sitä kurinalaisesti.