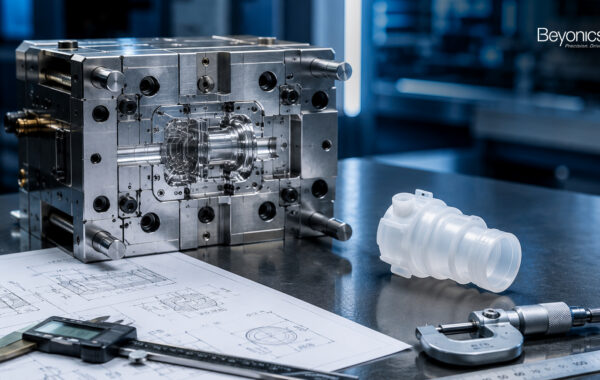



Les pièces prototypes aident les équipes à valider la forme, l'ajustement, la fonction et les premières exigences des utilisateurs. Elles peuvent prendre en charge les tests sur banc, les examens internes, les séries pilotes et les premiers retours clients. À ce stade, la vitesse a souvent une grande valeur car les équipes ont besoin de pièces physiques pour prendre des décisions de conception, tester des hypothèses et affiner les exigences du produit avant de s'engager dans la voie de la production à grande échelle.
La production en série ajoute un niveau de pression différent. La pièce exige désormais de la répétabilité, un temps de cycle stable, un coût maîtrisé, une efficacité de contrôle, des paramètres de procédé validés et une continuité d'approvisionnement. Une géométrie qui donne de bons résultats lors de prototypage par injection plastique pourrait encore nécessiter des modifications avant de pouvoir fonctionner efficacement à l'échelle de la production. Chez Beyonics, nous considérons cette transition comme un passage de la validation de la pièce à la validation du processus.
Les programmes de transition du prototype à la production les plus performants anticipent ce changement dès le départ. L'outillage, les matériaux, les tolérances, l'état de surface, les inserts, l'automatisation, les processus secondaires et les exigences de test doivent tous être examinés avant le lancement de l'outillage de production. Lorsque ces décisions sont alignées en amont, la montée en cadence devient plus maîtrisée et réserve moins de surprises lors de la qualification.
Les versions prototypes se concentrent sur la vitesse d'apprentissage
Prototypage par injection plastique donne aux équipes d'ingénierie l'opportunité d'évaluer les performances d'une conception dans de véritables conditions de fabrication. Les pièces prototypes aident à vérifier la précision dimensionnelle, le comportement des matériaux, l'ajustement de l'assemblage, l'aspect esthétique et les performances fonctionnelles avant outillage de production est publié. Les informations recueillies au cours de cette étape favorisent de meilleures décisions d'ingénierie, réduisent l'incertitude et contribuent à établir des bases plus solides pour la production en série.
L'outillage de prototypage privilégie généralement la vitesse et la flexibilité. L'outil peut utiliser de l'acier plus tendre, de l'aluminium, des inserts modulaires, un refroidissement simplifié ou une cavitation réduite. L'objectif est de produire suffisamment de pièces pour l'apprentissage sans créer trop tôt un actif de production complet. Cette approche fonctionne bien lorsque les équipes prévoient encore des modifications de géométrie ou ont besoin d'une itération rapide.
Moulage par injection en petites séries Elle permet également d'assurer une production intermédiaire lorsqu'un programme a besoin d'échantillons commerciaux, d'unités pilotes ou de versions de validation avant que l'outillage pour la production en série ne soit prêt. Cela permet de réduire les délais d'attente, mais doit rester en cohérence avec le plan de fabrication final. Si les données issues des prototypes ne peuvent pas être prises en compte dans les décisions de production, le programme perd une partie de sa valeur.
Moulage par injection de production Nécessite une plage de traitement plus large
Moulage par injection en série nécessite un processus fonctionnant de manière homogène quel que soit le poste de travail, le lot, l'opérateur ou l'état de la machine. Ce processus doit disposer d'une marge de variation suffisamment large pour s'adapter aux variations normales sans entraîner de défauts. La température de fusion, la vitesse d'injection, la pression de maintien, le temps de refroidissement et le moment d'éjection doivent tous respecter des plages définies garantissant la conformité des pièces.
Un processus prototype peut nécessiter une attention particulière de la part de l'opérateur et des ajustements fréquents. Cette approche devient risquée à grande échelle. Moulage par injection à grand volume nécessite des réglages stables, un comportement reproductible du matériau, un remplissage bien équilibré, un refroidissement contrôlé et un retrait fiable des pièces. Le processus ne doit pas nécessiter de corrections constantes pour rester sous contrôle.
Chez Beyonics, nous intégrons la planification du processus de moulage à l'outillage, au comportement des matériaux, aux exigences d'inspection et aux besoins d'assemblage en aval. Cela permet à nos clients de dépasser le stade de la validation des échantillons pour passer à une production stable. L'objectif est de mettre en place un processus capable de garantir la même qualité en production de série, et pas seulement pendant la phase d'essai.
Méthodologie de moulage scientifique propose une approche structurée et fondée sur les données pour définir cette fenêtre de processus lors de la validation. Elle permet de s'assurer que le processus de production est non seulement capable de produire des pièces conformes, mais aussi suffisamment robuste pour faire face aux variations normales de fabrication.
L'outillage passe de la flexibilité à la durabilité
La fabrication d'outillages de prototype privilégie souvent la rapidité d'exécution et la flexibilité technique. Les outillages de production doivent quant à eux offrir durabilité, facilité d'entretien et performances sur une durée d'exploitation bien plus longue. Cela influe sur les choix relatifs à la sélection de l'acier, à la conception du système de refroidissement, aux surfaces d'usure, aux obturateurs, à l'éjection, aux évents, aux inserts, aux coulisseaux, aux poussoirs et à la planification des pièces de rechange.
Un moule de production doit garantir la durée du cycle, la qualité et l'efficacité de la maintenance. Un refroidissement insuffisant peut allonger la durée du cycle et accroître les variations dimensionnelles. Une purge insuffisante peut entraîner des brûlures ou des injections incomplètes. Une éjection instable peut endommager les pièces ou augmenter le nombre de défauts esthétiques. Ces détails peuvent sembler insignifiants lors de la fabrication de prototypes, mais ils peuvent avoir une incidence sur des milliers, voire des millions de pièces en production de série.
Nos équipes chargées de l'outillage ont recours à l'évaluation DFM, à l'analyse des flux dans les moules, à l'usinage de précision, à l'électroérosion, à la découpe au fil, à l'inspection par machine à mesurer tridimensionnelle (MMT) et à des outils avancés de conception de moules en 3D pour garantir la préparation à la production. L'outil ne doit pas se contenter de créer la forme souhaitée ; il doit également permettre un processus de fabrication reproductible, validé et rentable.
Le choix des matériaux gagne en rigueur à grande échelle
Au cours des premières phases de développement, les équipes peuvent tester plusieurs types de résines afin de comparer leur résistance mécanique, leur rigidité, leur résistance à la température, leurs propriétés chimiques, leur couleur, leur finition de surface ou leur coût. Prototypage par injection plastique apporte des informations concrètes, car les pièces moulées révèlent un comportement que les fiches techniques seules ne peuvent pas mettre en évidence.
La montée en volume exige un contrôle plus rigoureux du choix et de la manipulation des matériaux. Il convient de définir précisément la qualité de la résine, l’agrément des fournisseurs, le contrôle de l’humidité, la traçabilité des lots, les conditions de séchage, l’utilisation des colorants, la stratégie de réutilisation des rebuts ainsi que les exigences réglementaires. Toute variation non maîtrisée au niveau des matériaux peut avoir une incidence sur le retrait, le gauchissement, la qualité de surface, la résistance et l’ajustement lors de l’assemblage.
Nos équipes spécialisées dans les polymères et le moulage analysent le comportement des matériaux en fonction de la géométrie des pièces, de la conception des moules et des exigences de production. Cela revêt une importance particulière dans les programmes liés aux technologies médicales, à la mobilité et aux technologies intelligentes, où les performances et la continuité de l'approvisionnement nécessitent des intrants stables. Moulage par injection en série gagne en efficacité lorsque la stratégie relative aux matériaux est directement liée au plan de contrôle des processus.
Les tolérances doivent être réévaluées à la lumière des réalités de la production
Les pièces prototypes peuvent respecter les cibles dimensionnelles initiales, mais présentent néanmoins des risques lors de la production en série. Un petit lot peut masquer des variations qui apparaîtront ultérieurement entre les lots de résine, les machines, les opérateurs, les cavités ou les conditions environnementales. Les tolérances serrées doivent être évaluées au regard de la capacité réelle du processus, et non pas uniquement par rapport aux spécifications du plan.
Au cours de du prototype à la production lors de la planification, nous examinons les chaînes de cotes, les caractéristiques critiques pour la qualité, les systèmes de référence, les interfaces d'assemblage, les surfaces d'étanchéité, les zones esthétiques et les méthodes de contrôle. Certaines caractéristiques peuvent nécessiter des modifications de conception, un contrôle accru des références, des ajustements d'outillage ou des tolérances spécifiques au procédé. L'objectif est de préserver la fonction tout en évitant des contraintes de fabrication inutiles.
Cette étape peut alléger la charge de contrôle et améliorer le rendement. Si une tolérance dépasse ce que le processus est capable de respecter de manière constante, les équipes de production risquent de se retrouver confrontées à des taux de rebut élevés ou à des opérations de tri répétées. Une stratégie de tolérance claire permet à la pièce, à l'outil et au processus de fonctionner en synergie, depuis les premières séries jusqu'à moulage par injection à grand volume.
L'analyse du flux de moulage prend toute son importance avant la mise en place de l'acier
L'analyse Mold Flow permet de prévoir le schéma de remplissage, l'emplacement des lignes de soudure, les poches d'air, les besoins en pression, les déséquilibres de refroidissement, le retrait et les risques de déformation. Dès les premières étapes de la conception, ces informations peuvent orienter le choix de l'emplacement des points d'injection, les transitions entre les parois, la conception des nervures, les évents et le choix des matériaux.
Lors de la fabrication de prototypes, les équipes peuvent accepter certains risques liés au flux de production afin d'obtenir rapidement les pièces. En revanche, l'outillage de série laisse moins de marge pour ce genre de compromis. Une fois l'acier découpé, les modifications entraînent des coûts supplémentaires et retardent la certification. Un mauvais emplacement de la busette ou une stratégie de refroidissement inadaptée peut engendrer des coûts à long terme liés aux rebuts, aux variations dimensionnelles ou à l'allongement du temps de cycle.
Chez Beyonics, nous recourons à l'analyse des flux de matière dans le cadre d'un examen plus large des processus de fabrication. Les résultats de la simulation doivent être interprétés par les outilleurs, les ingénieurs en moulage, les équipes qualité et les responsables des processus en aval. Cet examen conjoint permet de traduire les analyses en décisions qui améliorent la stabilité de la production.
Changements de la stratégie d'inspection selon le volume
L'inspection des prototypes est souvent axée sur l'apprentissage. Les équipes mesurent les dimensions critiques, examinent l'aspect esthétique, vérifient l'ajustement des pièces assemblées et comparent celles-ci aux performances attendues. L'échantillon peut rester de petite taille, et les ingénieurs peuvent inspecter davantage de caractéristiques manuellement afin de recueillir des données.
La production en série nécessite une stratégie d'inspection qui garantisse la qualité sans ralentir le débit. Celle-ci peut inclure l'inspection du premier article, des contrôles en cours de fabrication, une surveillance spécifique aux cavités, l'inspection visuelle automatisée, des jauges « go-no-go », des mesures par machine à mesurer tridimensionnelle (MMT), des essais destructifs, des contrôles fonctionnels et le contrôle statistique des processus (SPC) pour les caractéristiques critiques. Le plan d’inspection doit tenir compte des risques, de la capacité du processus et des exigences du client.
Une stratégie d'inspection solide facilite également la prise de décision. Elle doit permettre de détecter les écarts avant que les défauts n'atteignent les clients. Elle doit établir un lien entre les pièces non conformes et leur cause, qu'il s'agisse de l'usure des cavités, des variations de matière, de problèmes de séchage ou d'un changement des paramètres de processus. C'est pourquoi la planification des inspections doit débuter avant le lancement de la production, et non après l'apparition des problèmes.
L'automatisation s'intègre désormais à la stratégie de moulage
La manipulation manuelle peut convenir pour les prototypes et moulage par injection en petite série, en particulier lorsque le programme a encore besoin de flexibilité. À des volumes plus élevés, la gestion des variations peut provoquer des rayures, des contaminations, des déformations, des mélanges de pièces et des temps de cycle incohérents. L'automatisation peut réduire ces risques lorsqu'elle est adaptée à la pièce et au processus.
Le retrait de pièces robotisé, les robots de coulée, les convoyeurs, le chargement d'inserts, la manipulation assistée par des gabarits et l'inspection automatisée peuvent renforcer la reproductibilité. L'automatisation contribue également à protéger les surfaces esthétiques et réduit la dépendance vis-à-vis des opérateurs lors de longues séries de production. La décision d'investissement doit prendre en compte le volume, la sensibilité des pièces, le temps de cycle, la part de main-d'œuvre et le risque qualité.
Les capacités intégrées de moulage plastique de Beyonics nous permettent d'examiner l'automatisation dans le cadre du plan de production complet. Pour moulage par insertion, surmoulage, peinture robotisée, assemblage et construction du produit, la stratégie de manipulation peut affecter la qualité finale. Planifier l'automatisation dès le début aide à prévenir les frictions de processus après la montée en cadence.

Les opérations secondaires nécessitent une planification plus précoce
Une pièce moulée nécessite souvent plus que le simple moulage. Elle peut nécessiter l'insertion de composants, le soudage ultrasonique, le marquage laser, la peinture robotisée, le thermolaquage pour les pièces métalliques d'accouplement, des caractéristiques usinées par CNC, la pose de joints, le collage, l'assemblage ou des tests fonctionnels. Les fabrications de prototypes peuvent gérer ces étapes manuellement, mais la production exige un flux contrôlé.
Les opérations secondaires peuvent révéler des problèmes cachés de conception et d'outillage. Des caractéristiques qui semblent acceptables lors des premiers essais de moulage peuvent poser des difficultés ultérieures lors de l'assemblage, de la finition, des tests ou des performances du produit. Les surfaces esthétiques, les interfaces d'étanchéité, les points d'ancrage des gabarits et le positionnement des inserts méritent tous une évaluation minutieuse, car de petits détails de conception peuvent affecter l'efficacité de la fabrication en aval et la qualité du produit. Ces détails doivent être examinés avant la validation de l'outillage de production.
Nos capacités intégrées aident nos clients à évaluer ces liens dès le début du processus. Nous pouvons combiner le moulage par injection de plastique, le moulage avec inserts, notre expertise en polymères, l'outillage, la peinture, PCBA, et les considérations de fabrication du produit en une seule vue de fabrication. Cela réduit le risque qu'une pièce moulée passe l'inspection tout en engendrant des coûts en aval lors de l'assemblage.
La validation et la qualification deviennent centrales à grande échelle
L'approbation d'un prototype n'équivaut pas à la maturité pour la production. Les programmes à grand volume exigent des preuves de qualification démontrant que le processus peut produire de manière répétée des pièces conformes. Selon le secteur d'activité et les exigences du client, cela peut inclure des essais d'outillage, des rapports dimensionnels, une vérification des matériaux, des études de capacité de processus, des qualifications opérationnelles (OQ), des qualifications de performance (PQ), des éléments PPAP, ou des dossiers de validation spécifiques au client.
Une partie essentielle de cette transition est l'optimisation des processus lors de la Qualification Opérationnelle (OQ). Chez Beyonics, la méthodologie du moulage scientifique peut être utilisée comme une approche axée sur les données pour établir et optimiser le processus de moulage par injection avant que le produit ne passe en production continue. Plutôt que de s'appuyer sur des ajustements par essais et erreurs, le moulage scientifique utilise l'analyse technique et des études contrôlées pour comprendre comment le matériau, l'outillage, la capacité de la machine et les paramètres du processus interagissent.
Pendant la qualification opérationnelle (OQ), ces études peuvent inclure la vérification des matériaux, l'évaluation de la capacité de la machine, l'analyse des pièces courtes (short-shot), l'optimisation de la vitesse d'injection, l'optimisation de la position de transfert, les études d'obturation du seuil (gate seal), l'optimisation de la pression de maintien, l'évaluation du temps de refroidissement et l'élaboration de la fenêtre de processus. L'objectif est d'identifier les conditions de processus qui produisent systématiquement des pièces conformes et de définir des limites opérationnelles appropriées autour de ces conditions.
C'est particulièrement important lors du passage d'un prototype ou d'un moulage par injection en faible volume à un moulage par injection en grand volume. Un processus qui produit des échantillons acceptables dans des conditions étroitement contrôlées peut ne pas avoir une robustesse suffisante pour s'adapter aux variations normales entre les machines, les lots de matériaux, les empreintes, les équipes ou les opérateurs. L'établissement d'une plage de travail définie et suffisamment robuste pendant l'OQ (qualification opérationnelle) contribue à réduire ce risque et fournit une base plus solide pour la qualification des performances (PQ) et la production de routine.
Scientific Molding contribue également à la réduction des rebuts, à la régularité dimensionnelle et à l'efficacité globale des équipements. Pour applications réglementées et à haute fiabilité, les études documentées fournissent des preuves objectives que le processus a été évalué et optimisé de manière systématique dans le cadre de la démarche de validation.
Moulage par injection en série nécessite une documentation claire. Les paramètres de processus doivent être définis. Les instructions de travail doivent être approuvées pour diffusion. Les plans de contrôle doivent être approuvés. Les opérateurs doivent être formés. Les équipements et les outils doivent disposer de plans de maintenance. Chacun de ces contrôles favorise la reproductibilité et la conformité aux audits.
Pour les produits à haute fiabilité, la planification de la qualification doit débuter avant le premier essai de production. Beyonics collabore avec ses clients pour définir les étapes de fabrication, l'étendue des contrôles, les exigences en matière d'essais, les paramètres de processus et les critères d'acceptation. Cela permet de s'assurer que le processus de mise à l'échelle repose sur des données techniques avérées plutôt que sur une simple validation informelle d'échantillons.
Évolution de la planification de la chaîne d'approvisionnement lors de la phase de croissance
Les programmes prototypes peuvent souvent tolérer de petits achats de matériel, des échantillons transportés à la main et un calendrier flexible. Moulage par injection à grand volume a besoin d'un modèle de chaîne d'approvisionnement plus solide. L'approvisionnement en résine, les inserts, les emballages, les étiquettes, les fixations, les composants de moules de rechange, les pièces de maintenance et les substituts approuvés doivent tous faire l'objet d'une planification.
Planification de la production par injection plastique doit inclure la prévision de la demande, la politique de gestion des stocks, la taille des lots, la capacité des outillages, l'affectation des machines, les délais d'approvisionnement des matières et les contrôles des risques. Si un programme dépend d'une seule nuance de résine ou d'un seul fournisseur d'inserts, l'équipe doit avoir un plan avant la montée en cadence. Des problèmes d'approvisionnement tardifs peuvent retarder la production même lorsque le moule et le processus sont prêts.
Notre présence industrielle régionale et nos opérations intégrées permettent à nos clients d'organiser leur production en s'appuyant sur la fiabilité de l'approvisionnement. Nous examinons l'ensemble du processus, depuis la réception des matières premières jusqu'au moulage, en passant par les opérations secondaires, le contrôle qualité, l'assemblage et l'expédition. Cela permet de réduire les ruptures de chaîne qui surviennent souvent lorsque les fournisseurs gèrent chaque étape séparément.
Évolution de la structure des coûts en fonction du volume
Le coût d'un prototype est généralement évalué en fonction de la vitesse de fabrication, des dépenses liées à l'outillage et du coût des premières pièces. À grande échelle, le modèle de coût évolue. La durée du cycle, la cavitation, le taux de rebut, la main-d'œuvre, la maintenance, le temps d'inspection, l'emballage, les temps d'arrêt et le rendement commencent tous à influencer le coût final par pièce conforme.
Un programme peut économiser de l'argent pendant le prototypage et en perdre beaucoup plus lors de la production en série si les décisions concernant l'outillage ou les procédés génèrent des déchets récurrents. Un cycle de prototypage court peut ne pas révéler les limites de refroidissement, le déséquilibre des empreintes ou l'usure des outils. La production expose rapidement ces problèmes car chaque faiblesse se répète à grande échelle.
Un fort du prototype à la production Le plan évalue les coûts sur l'ensemble du cycle de vie. Les bons outils de production, le travail de validation, l'optimisation des processus, l'automatisation et la stratégie d'inspection peuvent augmenter l'effort initial. Cet investissement peut réduire le coût unitaire, stabiliser la qualité et améliorer la fiabilité des livraisons une fois que le produit passe à l'échelle.
Risques courants liés à la croissance que nous cherchons à prévenir
Le risque de passage à l'échelle découle souvent de décisions qui semblaient inoffensives lors du développement du prototype. Les choix faits pour accélérer les premiers assemblages peuvent introduire des difficultés une fois que les volumes de production augmentent et que la régularité des processus devient critique. Les caractéristiques de conception, les choix de matériaux, les exigences d'inspection et les méthodes d'assemblage qui fonctionnent bien en petites séries peuvent nécessiter une réévaluation pour garantir les performances de fabrication à long terme, les objectifs de qualité et la continuité de l'approvisionnement.
Un autre risque courant est de traiter lmoulage par injection en faible volume en tant qu'aperçu direct de la production à grande échelle. Les premières pièces fournissent des données précieuses, mais elles peuvent ne pas refléter l'outillage définitif, l'automatisation, les objectifs de temps de cycle ou les contrôles de processus. Les équipes doivent faire la distinction entre les enseignements tirés des prototypes et la validation en production.
Un autre risque réside dans le fait d'entamer la qualification sans avoir défini clairement la fenêtre de processus. Si les paramètres du processus sont ajustés principalement par essais et erreurs, le processus ainsi obtenu peut produire des échantillons acceptables sans pour autant démontrer une robustesse suffisante pour une production en série. Les études de moulage scientifique menées pendant la qualification opérationnelle (OQ) peuvent aider à identifier les paramètres critiques du processus et à établir les limites de fonctionnement avant que le processus ne passe à la qualification de performance (PQ) et à la production de routine.
Chez Beyonics, nous aidons nos clients à identifier ces risques grâce à des examens d'ingénierie préliminaires, des contributions sur l'outillage, la planification des processus, le moulage scientifique et un soutien à la validation. Notre objectif est de réduire les modifications tardives, de protéger le calendrier de lancement et de bâtir une voie de production plus claire, du premier échantillon moulé jusqu'à la production soutenue.
Comment nous soutenons le Du prototype à la production Transition
Notre approche repose sur une collaboration dès les premières étapes. Nous examinons la conception des pièces, le choix des matériaux, le concept de moule, les enjeux liés à la fabrication (DFM), les résultats de Moldflow, les exigences relatives aux inserts, les attentes en matière d'aspect esthétique, les interfaces d'assemblage et les objectifs de production. Cela permet à nos clients d'avoir une vision plus claire des modifications à apporter avant le passage à la production à grande échelle.
Nous connectons ensuite l'outillage, le moulage, l'automatisation, la qualité et les opérations en aval en un seul plan. C'est là que notre modèle intégré crée de la valeur. Outillage plastique, moulage par injection, surmoulage, solutions en matière de polymères, les équipes de peinture robotisée, de PCBA et d'assemblage de produits peuvent s'aligner autour du même objectif de production.
Pendant la validation, notre approche d'ingénierie peut aller au-delà de la production d'échantillons de qualification. La méthodologie du moulage scientifique peut être appliquée lors de l'OQ pour évaluer systématiquement le comportement du processus, optimiser les paramètres clés et établir une plage de fonctionnement robuste. Cela crée un lien plus étroit entre la performance de l'outillage, la capacité de la machine, le comportement du matériau, les exigences dimensionnelles et la reproductibilité de la production.
Le résultat est une transition mieux maîtrisée vers la production en série. Les clients obtiennent une meilleure visibilité sur les risques liés aux processus, les besoins de validation et les facteurs de coûts du cycle de vie. Nous obtenons les informations nécessaires pour concevoir un processus de fabrication stable au lieu de réagir aux problèmes après le lancement.
Réflexions finales sur la mise à l'échelle du moulage par injection
Le passage à l'échelle supérieure en moulage par injection modifie la définition du succès. Les pièces de prototypage doivent favoriser l'apprentissage et la validation de la conception. Les pièces de production doivent garantir la répétabilité, la maîtrise des coûts, la traçabilité de la qualité et la fiabilité des livraisons. Cette transition exige des choix d'outillage différents, des contrôles de processus renforcés, une gestion plus rigoureuse des matières et une planification anticipée des opérations secondaires.
Un fort planification de la production par moulage par injection Le procédé relie l'intention de conception à l'outillage, aux paramètres du procédé, à la stratégie d'inspection, à l'automatisation, à la validation et à la préparation de la chaîne d'approvisionnement. Le moulage scientifique renforce ce lien en établissant une plage de fonctionnement robuste pendant l'OQ.
Chez Beyonics, nous aidons nos clients à effectuer cette transition grâce à des capacités intégrées d'ingénierie, d'outillage, de moulage, de contrôle qualité, d'optimisation des processus et d'assemblage. De prototypage par injection à moulage par injection à grand volume, notre objectif reste le même : construire le processus tôt, puis le développer avec discipline.